L'altro giorno un cliente ci ha inoltrato una discussione da un forum sulla lavorazione del legno. Qualcuno aveva chiesto "cos'è esattamente il CNC?" Le risposte andavano da una battuta sul controllo del computer a un saggio completo sul codice G. Il commento del cliente dopo averlo sfogliato tutto: "non so ancora quali parti devo acquistare". Questo è il divario che questa guida cerca di colmare. Non la teoria. Le parti.
Siamo HENGLI Automation e produciamo componenti di movimento CNC dal 2010: viti a ricircolo di sfere, guide lineari, cremagliere, mandrini, motori e azionamenti. Quasi tutti i giorni qualcuno ci invia un disegno con un breve messaggio: "serve preventivo, vite a ricircolo di sfere 32mm, corsa 1000mm, C5". Questo articolo è per le persone che non sono ancora in quella fase e per gli acquirenti nel mezzo che sanno cosa significa CNC ma non sono sicuri di quali parti contano effettivamente.
Cosa significa realmente "CNC"?
CNC sta per controllo numerico computerizzato. Eliminando il gergo, significherà una macchina utensile che segue un programma di numeri e codici invece della mano umana. Si carica il programma, la macchina muove una fresa lungo tre, quattro o cinque assi e ne esce un pezzo che corrisponde al disegno in pochi micron. Fa lo stesso taglio alle 2 di notte esattamente come faceva alle 9 di mattina. Non si stanca e non litiga.
Per un acquirente, la parte importante sta al di sotto di tutto ciò. Il controllo dice alla macchina dove andare. I componenti meccanici decidono se effettivamente arriva lì e per quanto tempo continua ad arrivarci prima che qualcosa si consumi. È lì che risiedono i soldi veri in una macchina CNC e, onestamente, è lì che la maggior parte degli acquirenti per la prima volta si confonde. Ecco quindi la suddivisione pratica delle parti, nell'ordine in cui tendono ad avere importanza.
I cinque componenti che determinano la qualità di una macchina CNC
1. Viti a ricircolo di sfere: il cavallo di battaglia della maggior parte degli assi
La maggior parte delle frese e dei torni CNC muovono i propri assi con avite a ricircolo di sfere: un albero filettato di precisione con ricircolo di sfere nella chiocciola. La lettera di valutazione racconta gran parte della storia: C7 per impieghi generali, C5 per lavorazioni meccaniche standard, C3 quando si ricerca la massima precisione. La differenza di prezzo tra le qualità non è piccola, così come non lo è la differenza in ciò che la macchina può contenere. Produciamo il nostro in acciaio per cuscinetti GCr15, rettificato e temprato, e ogni volta diciamo ai clienti la stessa cosa: se ne stai sostituendo uno, i tre numeri che ti servono sono diametro, corsa e passo. Se li metti bene, la vite sarà specificata a metà.
2. Guide lineari: ciò che mantiene il movimento rettilineo
Ogni asse scorre su guide e la differenza tra una guida economica ed una decente si vede nella finitura dei componenti e nella durata della macchina. Le guide con superficie temprata a HRC 45-60 sopportano anni di trucioli e refrigerante. Per i tagli pesanti sono necessarie guide profilate (stile HGR); per impieghi più leggeri, le guide tonde (SBR) costano meno e fanno il lavoro. Se una macchina perde precisione, le guide sono solitamente la seconda cosa che controlliamo, subito dopo la vite a ricircolo di sfere, perché la vite è quasi sempre la prima cosa che va via. Nostrolinea guida linearecopre entrambi gli stili con blocchi e binari abbinati.
3. Cremagliera e pignone: per corse lunghe
Dopo circa tre metri di corsa, le viti a ricircolo di sfere perdono lunghezza, rigidità e pazienza. Ecco dovecremagliera e pignonesubentra una barra di denti diritta fissata al telaio della macchina, e un piccolo pignone che scorre su di essa, spinto da un motore. Router Gantry, tavoli al plasma, letti laser: queste sono macchine rack. I due numeri che contano sono il modulo (dimensione del dente: 1,5, 2 e 3 coprono la maggior parte del lavoro CNC) e se la cremagliera è temprata. Vediamo i rack morbidi tornare distrutti in meno di un anno; una cremagliera temprata a 45-60 HRC li sopravvive più volte.
4. Mandrini: dove avviene effettivamente il taglio
Il mandrino trattiene l'utensile e lo fa girare. I mandrini raffreddati ad aria sono più economici e più semplici; quelli raffreddati ad acqua sono più silenziosi e resistono meglio ai lavori lunghi, motivo per cui la maggior parte delle macchine di produzione sono raffreddate ad acqua. Le velocità per il lavoro CNC comunemente vanno da 12.000 a 24.000 giri al minuto. ILMandrino CNCe il suo azionamento VFD devono essere abbinati tra loro: i VFD sottodimensionati sono una classica causa di stallo dei mandrini sotto carico.
5. Motori e azionamenti: i muscoli e il cervello
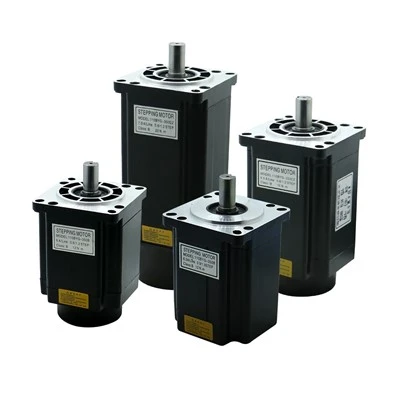
Gli stepper si muovono secondo passi fissi e sono economici, il che li rende l'impostazione predefinita per router e stampanti 3D. I servomotori costano di più ma chiudono il circuito: l'azionamento legge la posizione effettiva e la corregge, motivo per cui i servo funzionano su macchine che tagliano il metallo. Nostroservomotori e driverspediamo in coppie abbinate e lo consigliamo anche ai clienti che vogliono risparmiare. Un motore e una trasmissione non corrispondenti sono un mal di testa che non scompare mai del tutto.
Vite a sfere o pignone e cremagliera?
Questa è la domanda a cui rispondiamo di più, quindi ecco la versione breve.
Vite a ricircolo di sfere
Corse brevi, alta precisione, assi verticali. Se hai bisogno di un posizionamento inferiore al centesimo, la vite vince ogni volta. Questo è il motivo per cui l'asse Z di quasi ogni mulino è una vite a ricircolo di sfere.
Cremagliera e pignone
Macchine a portale con corsa orizzontale lunga e ad alta velocità. Per più di tre metri una cremagliera mantiene la sua rigidità laddove una vite sferzerebbe. La maggior parte dei router a portale esegue rack su X e Y.
Li vedrai sempre sulla stessa macchina: avvitare Z, cremagliera sugli assi lunghi. Non sono concorrenti. Coprono lavori diversi e una macchina che li utilizza bene entrambi è solitamente progettata da qualcuno che ha già sperimentato questo tipo di esperienza.
Errori che vediamo commettere dagli acquirenti
Innanzitutto, acquista il prezzo del grado. Una vite C7 costa notevolmente meno di una C3 e molte macchine non hanno davvero bisogno di C3. Ma abbiamo anche visto persone ordinare C7 per un lavoro che richiedeva C5, per poi chiedersi perché le parti si spostano. Il voto dovrebbe essere deciso in base alla tolleranza effettivamente mantenuta, non alla quota più bassa.
In secondo luogo, ignorando il precarico. Su una vite a ricircolo di sfere, il precarico elimina il gioco, il piccolo gioco tra il dado e la filettatura. Per i lavori di taglio, un dado precaricato non è un lusso. Per un asse Z è obbligatorio; una vite con gioco consentirà all'utensile di abbassare l'asse e rovinare la finitura.
In terzo luogo, acquistare l'azionamento separatamente dal motore per risparmiare qualche dollaro. L'azionamento deve corrispondere alla corrente del motore, all'encoder e ai parametri di messa a punto. Abbiamo osservato i clienti trascorrere settimane a lottare contro un abbinamento che non avrebbe mai funzionato. Le coppie abbinate sono noiose e funzionano.
Quarto, e questo sorprende le persone: non controllare le scorte prima di ordinare. Una macchina ferma a causa di una vite a ricircolo di sfere guasta non è aiutata da un preventivo che richiede due settimane. Le taglie standard escono dal nostro magazzino in 3-15 giorni e lo diciamo in anticipo in modo che nessuno pianifichi una promessa che non possiamo mantenere.
Cosa vediamo in officina
Una buona parte del nostro lavoro riguarda vecchie macchine. I clienti spediscono in un asse usurato - a volte un'intera colonna - e ci chiedono di misurare, ricostruire e sostituire le parti usurate. La vite a ricircolo di sfere è quasi sempre la prima cosa che scompare, e lo schema è coerente: non è la filettatura a cedere, è il dado, e si rompe a causa dello sporco o della perdita di precarico, non perché l'acciaio ha ceduto. Quando ne smontiamo uno e troviamo una vite estranea in una macchina che è stata "ricostruita l'anno scorso", di solito questa è la risposta al motivo per cui la macchina continua a spostarsi.
Ciò che abbiamo imparato da tutti questi smontaggi è che la maggior parte dei guasti dei componenti sono prevenibili. Mantenere intatti i tergicristalli, mantenere il grasso corretto, non far funzionare la macchina con un dado allentato finché la situazione non peggiora. Una macchina che controlla la vite e le guide una volta all'anno durerà più di una che viene riparata solo quando smette di tagliare in modo dritto.
Per quanto ci riguarda, tutto ciò che spediamo viene misurato prima della partenza, le taglie standard escono in 3-15 giorni e poiché non c'è un distributore nel mezzo, il prezzo che vedi è il prezzo di fabbrica. Prima i campioni se li vuoi; la maggior parte dei clienti lo fa.
Un'ultima cosa, visto che la gente me lo chiede. Quando ci invii la corsa, la velocità, il carico e il budget tramite ilmodulo di richiesta, la persona che lo legge non è un agente dell'assistenza con uno script. È il negozio che quota il tuo ordine e di solito torna lo stesso giorno - e se un'opzione più economica ha davvero più senso per la tua richiesta, te lo diranno anche. È così che lo gestiamo da quindici anni e ha funzionato bene.